
 Enquête
N'hésitez pas à envoyer un message
I. Introduction : Résoudre la tâche « impossible » L'expression « insérer une cheville carrée dans un trou rond » est un symbole universel...
LIRE LA SUITELors d'une récente inspection de lots dans un atelier d'assemblage de fixations dans le Guangdong, l'équipe qualité a rejeté 320 des 400 forets à maçonnerie à tige droite retournés. Les embouts n'étaient pas défectueux à la porte de l'usine. Ils n'étaient pas assortis à l'établi. Chaque mèche avait une tige ronde et lisse, mais les opérateurs les utilisaient dans des perceuses à percussion SDS-plus sans désactiver le mode marteau. Les tiges ont vacillé dans le mandrin, les pointes en carbure se sont écaillées et les mèches se sont cassées au niveau de la ligne d'éclair de la tige. L’utilisation des forets à tige droite a des limites claires, et la plupart des échecs sur le terrain proviennent du franchissement de ces limites. Ce guide explique ces limites en termes pratiques : quels matériaux conviennent aux embouts à tige droite, quelles géométries de pointe fonctionnent le mieux et comment la vitesse, l'avance et la lubrification permettent de couper proprement.
Un foret à tige droite a une tige cylindrique simple dont le diamètre correspond au corps du foret et transmet le couple par friction superficielle entre la tige et les mâchoires du mandrin.
Cette conception est volontairement simple. Contrairement aux systèmes à tige SDS ou hexagonale qui utilisent des profils à verrouillage mécanique, la tige droite dépend entièrement de la force de serrage. L'opérateur installe le foret dans un mandrin standard, serre les mâchoires et la friction entre la tige en acier et le mandrin entraîne la rotation.
Cette simplicité offre de réels avantages dans les environnements d’atelier et de production. Un seul mandrin peut accepter une large gamme de diamètres sans changer de pinces ou d'adaptateurs. Le coût par mèche reste inférieur car la tige est usinée directement à partir du corps de l'outil. Le remplacement est instantané en cas d'usure, et la gestion des stocks est plus simple lorsqu'une usine standardise les outils à tige ronde. Les bases des opérations de perçage et du transfert de couple de foret sont couvertes dans notre concepts de base du forage guider.
La limite est également claire. Si le mandrin ne peut pas fournir une force de serrage suffisante, la tige tournera à l'intérieur des mâchoires avant que le tranchant n'effectue un travail significatif. Dans les applications de perçage à percussion, la tige n'a pas de mécanisme de frappe, elle ne peut donc pas transférer efficacement l'énergie d'impact. L'utilisation d'un foret à tige droite nécessite donc d'adapter la tige au type de mandrin et à la demande de couple, et pas seulement au matériau à percer.
Les forets à tige droite sont les plus efficaces pour le perçage du métal et du bois, tandis que leur application dans la maçonnerie est limitée au perçage rotatif sans percussion dans les briques tendres ou les blocs de maçonnerie.
Le matériau détermine la sélection plus que la tige. Dans le bois, un foret à tige droite avec une pointe brad se centre proprement et coupe des trous sans éclats pour les chevilles, les charnières et l'installation du matériel. La tige gère facilement le couple car le bois est le matériau de perçage le plus simple. Dans le métal, la même tige supporte la charge à travers des géométries de points fendus ou de points pilotes, et les principaux risques sont l'accumulation de chaleur et le déplacement du foret.
| Matériel | Type de points | Mode de fonctionnement | Application typique |
| Bois | Point Brad / point pilote | Rotatif uniquement | Fabrication de meubles, trous de chevilles, montage de quincaillerie |
| Acier à faible teneur en carbone | Point de partage | Rotatif uniquement | Trous d'assemblage, perçage au gabarit, fabrication métallique |
| Aluminium | Point pilote / point de partage | Rotatif avec liquide de refroidissement | Usinage, tôlerie fine, perçage de profilés |
| Maçonnerie tendre | Pointe de maçonnerie à pointe de carbure | Rotatif uniquement | Trous d'ancrage, trous traversants peu profonds dans la brique |
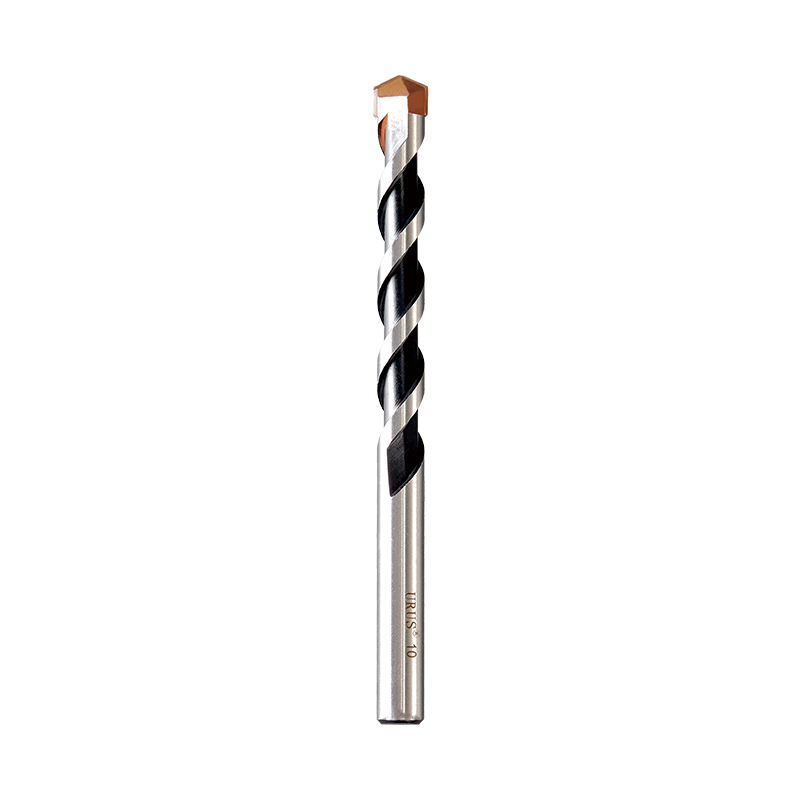 Foret de maçonnerie à tige ronde pour le perçage rotatif dans la brique et le bloc Ce foret à pointe en carbure avec une cannelure renforcée et une tige lisse coupe des trous nets dans la brique tendre, le mortier et les blocs légers lorsqu'il est utilisé en mode rotatif uniquement. Il répond aux normes DIN8039 et ISO 5468, avec un corps en acier au chrome-vanadium trempé et des options de pointes disponibles. Voir le produit →
En maçonnerie, la tige droite fonctionne uniquement en mode rotatif. Lorsque le matériau est une brique tendre, une ligne de mortier ou un bloc léger, un foret à maçonnerie à tige ronde avec pointe en carbure découpera un trou propre sans impact. Notre foret de maçonnerie à tige ronde est conçu exactement pour cette tâche : pointe en carbure, cannelure renforcée et tige lisse qui s'agrippe à un mandrin standard. N'essayez pas de l'utiliser dans une perceuse à percussion avec le mécanisme d'impact engagé.
Dans le perçage des métaux, la tige n'est pas le facteur limitant. La géométrie des points est. Pour une procédure pas à pas pratique sur le choix des jeux de forets à métaux à tige ronde, consultez notre guide de foret à métaux à tige ronde . Le principal risque n'est pas le glissement de la tige mais la génération de chaleur, qui peut tempérer l'arête de coupe et provoquer un émoussement rapide.
La géométrie de la pointe d'un foret à tige droite contrôle la façon dont il pénètre dans le matériau, coupe les copeaux et résiste à la marche.
Chaque embout à tige droite a la même tige, donc la géométrie de la pointe est ce qui différencie les performances. Une pointe standard à 118 degrés fonctionne pour le perçage à usage général mais a tendance à marcher sur l'acier dur. Une pointe fendue rectifie l'épaisseur de la bande, créant deux petites lèvres coupantes qui commencent le trou sans marcher, ce qui en fait le choix le plus sûr pour le perçage CNC et manuel du métal.
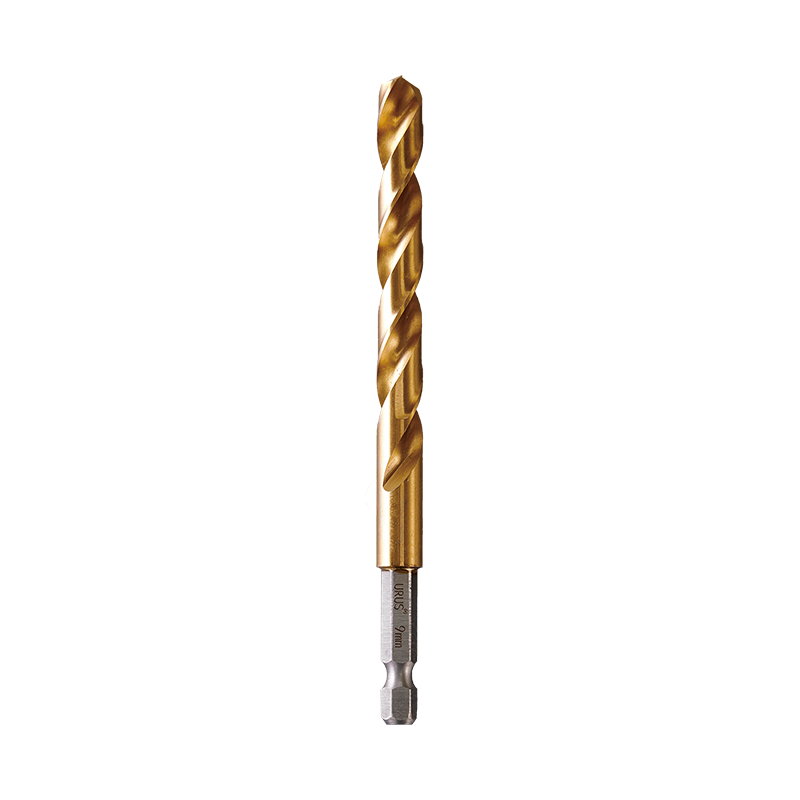 Foret à pointe fendue pour un démarrage précis du métal Conçu avec une géométrie à pointe fendue qui réduit l'épaisseur de l'âme, ce foret permet de percer des trous sans marcher sur l'acier dur. Il s'adapte aux mandrins à changement rapide de 1/4 de pouce et convient au perçage manuel et CNC des métaux, garantissant une position et une rondeur constantes. Voir le produit →
Nos forets à métaux à pointe fendue sont conçus autour de cette géométrie pour une position et une rondeur constantes des trous.
Une pointe pilote ajoute une courte pointe auto-centrée qui s'étend au-delà des lèvres coupantes. Il attire le foret dans le matériau et est particulièrement utile dans les tôles fines et l'aluminium, où les bavures percées et le déplacement du foret provoquent la plupart des rejets. Pour le travail des métaux mous, un foret à pointe pilote est plus facile à contrôler et laisse une entrée de trou plus propre.
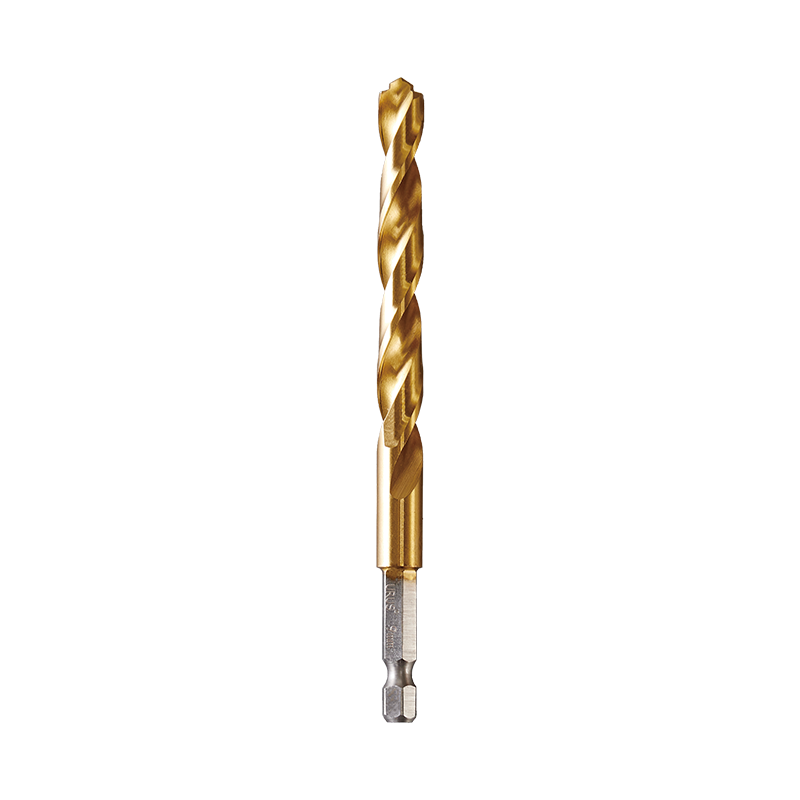 Foret à pointe pilote pour des trous propres dans le métal fin Doté d'une pointe pilote auto-centrée qui s'étend au-delà des lèvres de coupe, ce foret s'enfonce dans le matériau pour un perçage contrôlé dans les tôles fines et l'aluminium. Il minimise les bavures et la marche, laissant une entrée de trou propre. Voir le produit →
Nos forets à pointe pilote accomplissent cette tâche tout en conservant une géométrie de bord tranchant sur de longues courses.
Un point turbomax, largement utilisé dans les ateliers de production, se concentre sur l'évacuation des copeaux. Il s'agit d'une géométrie spécialisée qui convient au perçage CNC à grande vitesse dans l'acier doux et l'aluminium, où l'accumulation de copeaux dans les cannelures constitue le principal mode de défaillance.
Un foret à tige droite est un outil de perçage dont le diamètre de la tige correspond au corps du foret et qui repose sur la friction du mandrin pour le transfert de couple. Il s'agit du format de foret le plus courant pour le perçage rotatif dans le métal, le bois et la maçonnerie tendre, mais il n'est pas conçu pour le chargement par impact de marteau.
Un foret à tige droite tombe en panne lorsque vous le faites fonctionner trop vite, que vous le poussez trop fort ou que vous le laissez sécher.
Ces trois variables interagissent. La vitesse détermine la chaleur ; l'avance détermine la charge en copeaux ; la lubrification élimine la chaleur et maintient le tranchant affûté. Si un levier est hors de portée, le foret peut surchauffer le matériau de travail ou se bloquer dans le trou et se casser.
Dans l'acier, une avance trop faible entraînera un frottement de l'arête de coupe au lieu de couper, générant de la chaleur et produisant un écrouissage sur la paroi du trou. Une alimentation trop lourde ébréchera les lèvres coupantes ou cassera le foret au niveau de la pointe. En règle générale, augmentez l'alimentation lorsque les copeaux sont fins et filandreux, et réduisez-la lorsque le foret commence à brouter.
La lubrification n'est pas négociable. Pour l'acier à faible teneur en carbone, un liquide de refroidissement à base d'huile soluble empêche la pointe d'atteindre les températures de revenu. Pour l'aluminium, une huile de coupe légère ou même du kérosène réduit le soudage des copeaux sur la face de coupe. Pour le bois, aucun liquide de refroidissement n'est nécessaire, mais l'aspiration des poussières est tout aussi importante que le contrôle de la vitesse.
La plupart des pannes de forets à tige droite sont évitables, et la prévention dépend davantage de la sélection et de la manipulation que du foret lui-même.
Un foret à tige droite est principalement utilisé pour le perçage rotatif dans le métal, le bois et la maçonnerie tendre. Il s'insère dans un mandrin standard et transmet le couple par friction, ce qui en fait le format de foret le plus polyvalent et le plus rentable pour le perçage général en atelier et en production.
Non. Les marteaux perforateurs SDS utilisent un système de tige de verrouillage mécanique conçu pour le transfert d'énergie d'impact. Un foret à tige droite vacillera dans le mandrin SDS, glissera et se brisera probablement près de la tige. Utilisez des forets à tige SDS pour le perçage à percussion et des forets à tige droite uniquement en mode rotatif.
Le glissement se produit lorsque les mâchoires du mandrin ne peuvent pas générer suffisamment de force de serrage. Des mâchoires usées, des surfaces de tige lisses ou un serrage excessif sur une tige souple réduisent tous la préhension par friction. Nettoyez la tige, vérifiez l'état de la mâchoire et serrez toujours correctement le mandrin avant de percer.
Uniquement pour le perçage rotatif très léger dans la maçonnerie tendre ou lorsqu'un foret de maçonnerie spécialisé à tige ronde avec pointe en carbure est utilisé. Pour les travaux standard sur béton et à percussion lourde, utilisez des forets à tige SDS. Les forets à tige droite ne sont pas conçus pour résister aux charges d'impact des marteaux et échoueront rapidement dans ce service.
I. Introduction : Résoudre la tâche « impossible » L'expression « insérer une cheville carrée dans un trou rond » est un symbole universel...
LIRE LA SUITELe travail des métaux a toujours été la pierre angulaire du développement industriel, façonnant tout, des composants automobiles à un...
LIRE LA SUITE1. Que sont les pinces pour pompe à eau ? – L’outil flexible « polyvalent » Dans la fabrication industrielle moderne et la maintenance quotidienne...
LIRE LA SUITELa sélection des outils de coupe industriels appropriés est une décision critique qui a un impact direct sur l'efficacité de la fabrication...
LIRE LA SUITE
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, ville de Ganyao, ville de Jiashan, province du Zhejiang, Chine
