
 Enquête
N'hésitez pas à envoyer un message
I. Introduction : Résoudre la tâche « impossible » L'expression « insérer une cheville carrée dans un trou rond » est un symbole universel...
LIRE LA SUITELes types de tiges de forets déterminent dans quelles machines un foret peut physiquement entrer, quelle quantité d'énergie de marteau atteint le carbure et si le tranchant fonctionne correctement à 1 500 tr/min. Si vous vous trompez de tige, rien d'autre concernant le foret n'a d'importance. Ce qui suit couvre les familles de tiges qui apparaissent sur les bons de commande réels, les dimensions nominales qui les sous-tendent et les règles de sélection qui empêchent qu'un conteneur soit rejeté à l'entrée des marchandises.
La tige est l'extrémité entraînée du foret : la section qui entre dans le mandrin, reçoit le couple et la force de marteau de la machine et maintient la tête de coupe sur l'axe.
Les types de tiges de forets sont définis par trois propriétés : la géométrie de l'extrémité entraînée, sa taille nominale en millimètres et le système de rétention qui la verrouille dans une classe de mandrin.
Une tige droite est saisie par friction de trois mâchoires. Sa capacité de couple dépend de la force de serrage, et la force de serrage diminue à mesure que la tige devient huileuse, polie ou usée. Une tige SDS fonctionne selon un principe différent : deux rainures ouvertes et deux rainures fermées permettent au foret de glisser axialement tandis que le mandrin bloque la rotation, de sorte que le piston peut marteler le foret sans que l'opérateur ne se penche sur l'outil. Cette liberté axiale explique pourquoi les embouts SDS ne peuvent pas être échangés dans un mandrin à trois mors, même lorsque la pointe en carbure semble identique à une version à tige ronde.
La rétention est la troisième propriété, et c’est celle que les acheteurs remarquent en dernier. Un embout hexagonal d'un quart de pouce à l'intérieur d'un support à changement rapide est maintenu par un clip à ressort et une détente à bille ; le même embout dans un support magnétique simple est maintenu par la seule force de l'aimant. Les concepts de base du forage rendre la conséquence évidente : chaque interface lâche convertit le couple du moteur en chaleur et en bruit au lieu de la profondeur du trou.
Neuf familles de tiges couvrent presque tout ce qui est vendu dans le commerce, et chacune enferme un acheteur dans un ensemble défini de machines et de diamètres de forets. Le tableau ci-dessous utilise des tailles métriques nominales, car c'est ainsi qu'elles apparaissent sur les dessins, les rapports d'inspection et les documents douaniers.
| Type de tige | Taille nominale | Machine ou mandrin | Plage de bits commune | Rétention |
| Tige ronde droite | 3 à 13 mm | Mandrin à trois mors avec ou sans clé | 1 à 13 mm | Frottement de la mâchoire |
| Tige réduite | 12,7 millimètres | Mandrin à trois mors d'une capacité de 13 mm | 13 à 38 mm | Frottement de la mâchoire |
| Tige triangulaire | 3 à 13 mm, three flats | Mandrin à trois mors | 3 à 13 mm | Frottement de la mâchoire, no rotation slip |
| Hexagone d'un quart de pouce | 6,35 mm sur plats | Support à changement rapide, tournevis à percussion | 2 à 12 mm | Clip à ressort et détente |
| Grand hexagone | 19 mm ou 22 mm | Marteau perforateur lourd, carottier | 25 à 150 mm | Collier de verrouillage |
| SDS-Plus | 10 mm, quatre rainures | Marteau perforateur, 2 à 4 J | 4 à 26 mm | Verrouillage coulissant, libre axialement |
| SDS-Max | 18 mm, quatre rainures | Marteau perforateur, 5 à 18 J | 12 à 52 mm | Verrouillage coulissant, libre axialement |
| Entraînement cannelé | Corps de 16 mm, six cannelures | Marteaux perforateurs plus anciens | 12 à 45 mm | Engagement des splines |
| Cône Morse | MT1 à MT6 | Perceuse à colonne, contre-pointe de tour | 3 à 75 mm | Frottement conique |
| Tige filetée | M16 ou 1/2 po | Carotteuse diamant | 25 à 350 mm | Freinage du fil |
Deux standards hexagonaux partagent la même dimension sur-plat de 6,35 mm, et les confondre est une erreur d'approvisionnement récurrente. DIN 3126 C 6.3 a un corps hexagonal simple ; La norme DIN 3126 E 6.3 ajoute une rainure de retenue pour verrouiller les supports à changement rapide. Un embout C 6,3 peut tomber d'un support verrouillable sous l'effet des vibrations, tandis qu'un embout E 6,3 peut ne pas s'insérer complètement dans un simple support magnétique. Précisez à la fois la taille et le standard, jamais l’un sans l’autre.
Les tiges droites gagnent en précision et en coût unitaire ; les tiges hexagonales gagnent en vitesse de changement. La question décisive est de savoir combien de fois le foret sera échangé au cours d'un quart de travail et quel doit être le degré de tolérance du trou.
Serré par trois mâchoires et rectifié par pas de 0,5 mm à partir de 1 mm vers le haut, il s'agit du coût par embout le plus bas de presque tous les catalogues.
Un corps hexagonal de 6,35 mm qui se glisse dans un support à changement rapide ou une visseuse à percussion, conçu pour le travail en hauteur à une main.
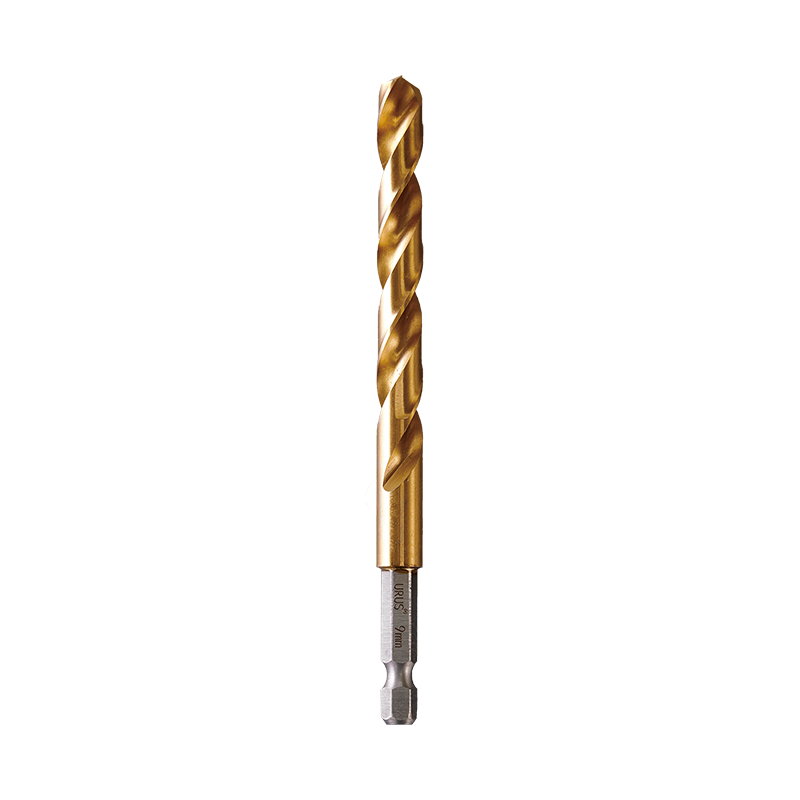 Forets à métaux à pointe fendue personnalisés pour mandrins rapides de 1/4 de pouce Pour le perçage rapide du métal, ces forets à pointe fendue offrent plusieurs finitions, options de tige et séries de tailles L50, L70, DIN338 et DIN340. Voir le produit →
Le perçage du métal montre où le compromis se fait sentir. Une pointe fendue qui commence à couper sans trou pilote a toujours besoin d'une tige stable pour maintenir sa géométrie sur des centaines de trous, et une tige ronde droite dans un bon mandrin offre cette stabilité à un prix inférieur. Les tiges hexagonales gagnent leur place dans les travaux de maintenance et d'installation, où la vitesse compte plus que la position du trou.
SDS-Plus, SDS-Max et Spline sont trois normes de marteaux distinctes, et aucun adaptateur ne transforme un marteau rotatif léger en une machine qui entraîne les embouts SDS-Max à pleine énergie.
La tige SDS-Plus de 10 mm correspond aux marteaux de la classe 2 à 4 joules, les machines que l'on trouve sur la plupart des fourgons de service. La tige SDS-Max de 18 mm convient aux marteaux de 5 à 18 joules et supporte des couronnes jusqu'à environ 150 mm. L'entraînement cannelé, construit sur un corps de 16 mm à six cannelures, survit principalement dans les flottes de réparation et les stocks d'équipements plus anciens. Tenter de limer ou de meuler une tige pour l'adapter à un mandrin différent détruit le traitement thermique, annule la garantie et crée un véritable risque de sécurité à la vitesse du marteau.
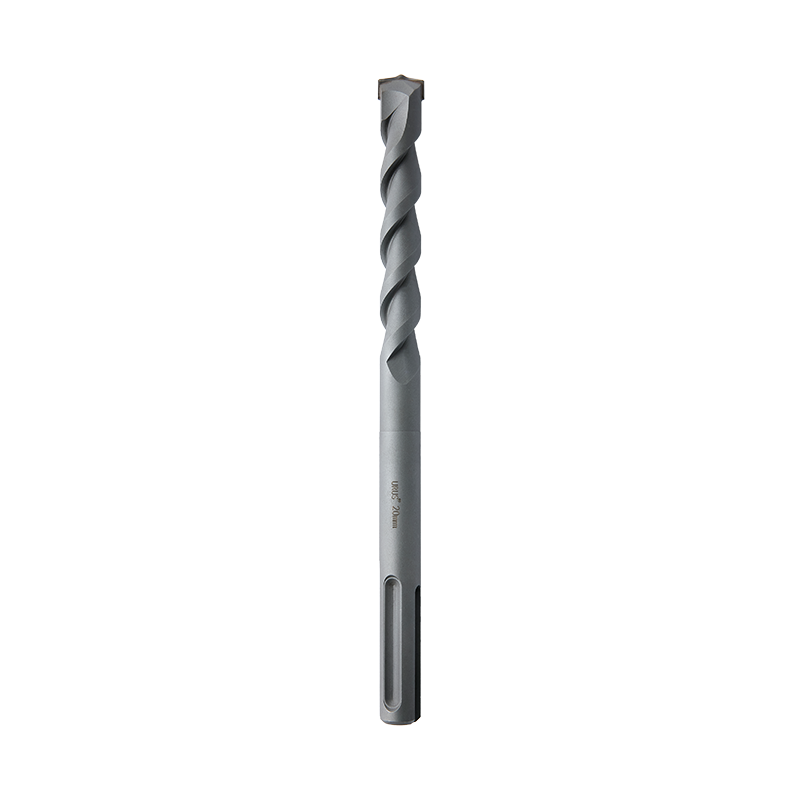 Forets à percussion SDS personnalisés pour béton, brique et pierre Pour le perçage du béton et de la maçonnerie, ces forets à percussion SDS offrent des pointes en carbure, des lames en acier au chrome-vanadium et plusieurs longueurs. Voir le produit →
Pour les travaux de béton entre 6 mm et 26 mm, SDS-Plus reste la spécification correcte en termes de coût, de poids et d'efficacité énergétique. Au-dessus de cette bande, la norme de tige doit changer avant qu'une autre décision ne soit prise.
Chaque standard de tige porte un plafond de diamètre pratique, et le plafond est fixé par transfert de couple et énergie de marteau plutôt que par la résistance du corps du foret.
Le run-out est le deuxième nombre à suivre. Lors des contrôles de production, un mandrin à trois mors tenant une tige ronde droite mesure généralement 0,05 à 0,15 mm à la pointe, un porte-hexagone à changement rapide mesure 0,10 à 0,30 mm et un mandrin SDS mesure 0,30 à 0,80 mm sur un embout de 150 mm. Ces chiffres sont acceptables pour le travail au marteau et inacceptables pour le perçage de précision des métaux, c'est pourquoi la norme de tige doit être choisie en fonction de l'opération, et non de la machine que l'acheteur possède déjà.
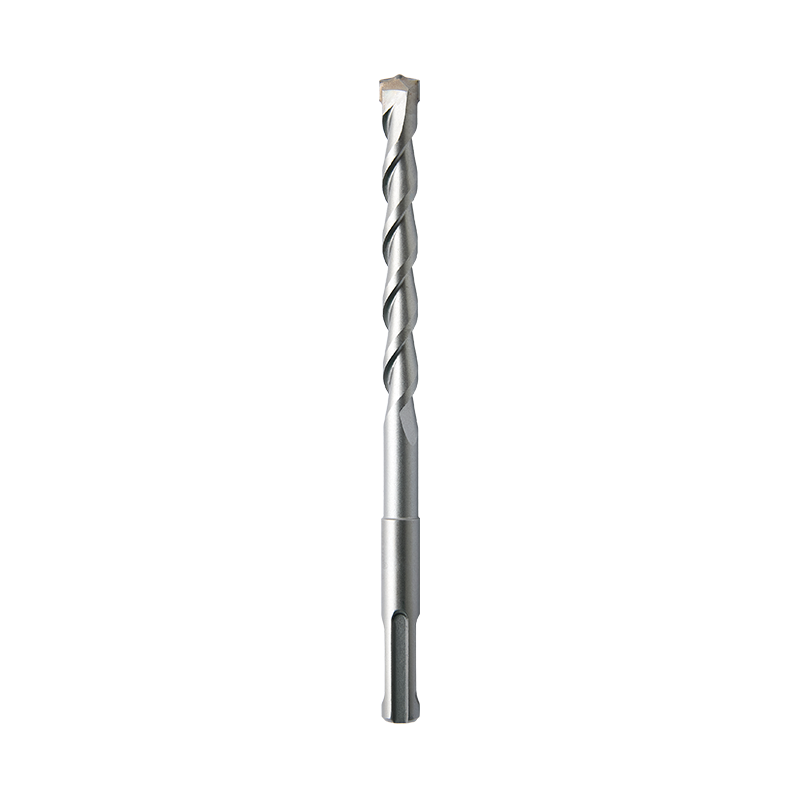 Forets à percussion SDS-Max personnalisés pour béton et maçonnerie Pour les travaux de béton de grand diamètre, ces forets à maçonnerie SDS-Max offrent une tige de 18 mm, des options de pointe en carbure et des diamètres de 10 mm à 40 mm. Voir le produit →
Le travail sur béton de grand diamètre est le cas le plus clair : un trou de 12 mm dans du béton armé nécessite une énergie de percussion supérieure à environ 2 joules, donc un système hexagonal d'un quart de pouce n'a pas de chemin réaliste vers cette application, quelle que soit la qualité du carbure.
Les adaptateurs modifient l'interface, jamais les capacités de la machine. Chaque adaptateur de la chaîne ajoute du faux-rond, supprime de l'énergie et crée un joint supplémentaire qui peut se desserrer sous l'effet des vibrations.
Non. La tige rainurée de 10 mm ne s'adapte pas à un mandrin à trois mors, et les adaptateurs qui convertissent le SDS-Plus en tige ronde ou hexagonale sont destinés uniquement à des travaux légers. Un marteau perforateur est l’hôte approprié pour n’importe quel embout SDS.
La tige ronde droite reste le type de tige le plus volumineux au monde car elle s'adapte au mandrin à trois mors que l'on trouve sur presque toutes les perceuses avec et sans fil. L'hexagone d'un quart de pouce est le type qui connaît la croissance la plus rapide, entraîné par des tournevis à percussion et des supports à changement rapide.
Uniquement au-dessus d'un diamètre de trou d'environ 26 mm ou lorsque la machine délivre plus de 5 joules. En dessous de cette bande, SDS-Max ajoute du poids, du coût et du faux-rond sans gain de vitesse de forage.
Les descriptions des pointes fendues, des pointes bradées, des pointes pilotes et des couteaux multiples se réfèrent à l'extrémité coupante et sont indépendantes de la tige. La même conception de pointe en carbure peut être pressée sur une tige droite ou une tige SDS.
I. Introduction : Résoudre la tâche « impossible » L'expression « insérer une cheville carrée dans un trou rond » est un symbole universel...
LIRE LA SUITELe travail des métaux a toujours été la pierre angulaire du développement industriel, façonnant tout, des composants automobiles à un...
LIRE LA SUITE1. Que sont les pinces pour pompe à eau ? – L’outil flexible « polyvalent » Dans la fabrication industrielle moderne et la maintenance quotidienne...
LIRE LA SUITELa sélection des outils de coupe industriels appropriés est une décision critique qui a un impact direct sur l'efficacité de la fabrication...
LIRE LA SUITE
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, ville de Ganyao, ville de Jiashan, province du Zhejiang, Chine
