
 Enquête
N'hésitez pas à envoyer un message
I. Introduction : Résoudre la tâche « impossible » L'expression « insérer une cheville carrée dans un trou rond » est un symbole universel...
LIRE LA SUITETrois fournisseurs vous donneront trois réponses différentes sur le meilleur matériau pour les forets : acier rapide, cobalt ou carbure monobloc. Les trois réponses sont correctes, mais chacune n'est correcte que dans un ensemble restreint de conditions, une qualité de pièce, un diamètre de trou, une machine et un nombre cible de trous.
Si vous vous trompez de correspondance, le coût apparaît rapidement. Un foret HSS M2 de 6 mm fonctionnant à sec en acier inoxydable 304 à 1 400 tr/min s'émousse généralement à l'intérieur de 15 à 25 trous, tandis que le même foret en acier à faible teneur en carbone dure des centaines. Le déplacement de ce travail en acier inoxydable vers un embout en cobalt M35 multiplie la durée de vie de l'outil par environ trois pour environ deux fois le prix unitaire, c'est pourquoi la sélection des matériaux appartient autant à l'approvisionnement qu'au berceau à outils.
Le reste de ce guide suit cet ordre, car les trois familles de matériaux se comportent très différemment une fois que la chaleur, l'abrasion et l'impact pénètrent dans la coupe.
La réponse courte : le bois est percé avec de l'acier à haute teneur en carbone ou HSS, l'acier doux avec HSS M2, l'acier inoxydable et allié avec du cobalt M35 ou M42, le travail du métal à grand volume avec du carbure monobloc et le béton uniquement avec des outils SDS à pointe de carbure.
| Matériel | Limite de chaleur | Meilleur ajustement de la pièce | Prix relatif |
| HSS M2, finition brillante | 540-600°C | Acier doux, aluminium, bois, plastiques | 1,0x |
| HSS M2 avec revêtement TiN | 540-600°C | Tôlerie, réparation générale, kits d'entretien | 1,2-1,5x |
| Cobalt M35 ou M42 | 600-650°C | Inox 304 et 316, acier allié, titane | 2,0-2,8x |
| Corps en acier au carbure | 800°C et plus | Produits en béton, brique, bloc, feuille abrasive | 3-5x |
| Carbure monobloc | 1 000 C et plus | Travail du métal CNC, composites, grandes séries | 6-10x |
Les mèches à bois standard à pointe brad sont disponibles en acier à haute teneur en carbone et en HSS, et la vraie différence est la répétition, pas le tranchant. L'acier à haute teneur en carbone présente un avantage considérable à moindre coût et convient aux travaux d'ébénisterie et de menuiserie de chantier où une mèche est utilisée plusieurs fois par semaine. HSS conserve cet avantage grâce aux feuilles abrasives telles que les MDF et les panneaux de particules, où les lignes de colle et la charge minérale émoussent un bord en acier doux en un seul passage. Les forets tarière et forstner suivent la même règle : acier au carbone pour les alésages profonds occasionnels, HSS pour les productions répétées.
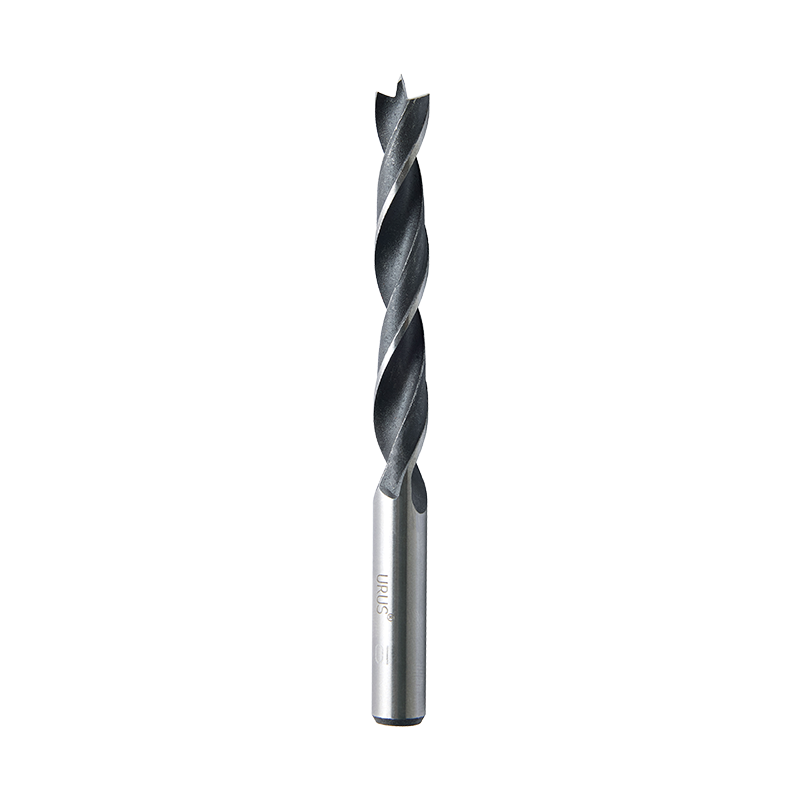 Foret à bois Standard Brad Point pour un perçage précis du bois Un foret à bois avec une pointe centrale de précision et une tige ronde, adapté au positionnement précis et aux mandrins standard pour le perçage général du bois. Voir le produit →
L'acier doux, l'aluminium, le laiton et les plastiques sont percés de manière plus économique avec HSS M2, généralement à un point de 118 degrés pour les travaux généraux et à un point de division de 135 degrés lorsque le foret doit maintenir un centre marqué sans marcher. Les aciers inoxydables 304 et 316 s'écrouissent sous un bord émoussé, l'outil doit donc couper plutôt que frotter : le cobalt M35 ou M42 avec une pointe fendue maintient le bord en vie suffisamment longtemps pour terminer le trou. Une géométrie de point pilote est utile sur les sections courbes et fines. Le carbure monobloc n'entre que lorsque le contrôle du volume, de la rigidité et du liquide de refroidissement est tous en place.
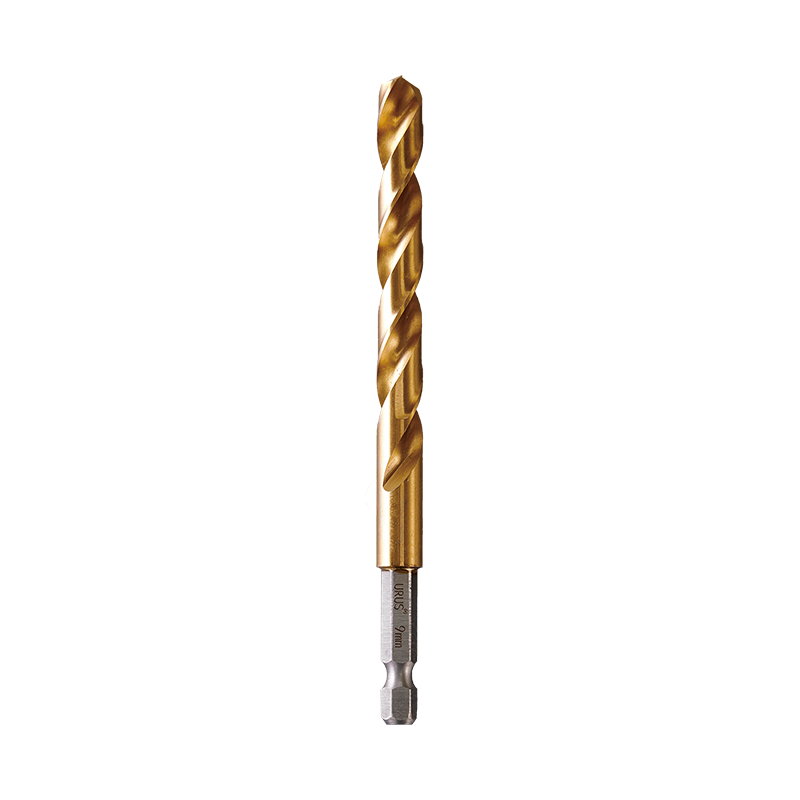 Foret à métal à pointe fendue personnalisé pour mandrins à changement rapide Un foret à métal avec une géométrie à pointe fendue et de multiples options de finition, conçu pour les mandrins à tige rapide de 1/4 de pouce et des diamètres de 1,0 à 13,0 mm. Voir le produit →
Aucun foret au cobalt ou HSS n'a sa place dans le béton. Le perçage au marteau applique simultanément une charge d'impact et une abrasion minérale, de sorte que le tranchant doit être brasé au carbure de tungstène dans un corps en acier. SDS-plus couvre des trous d'environ 4 à 16 mm dans la brique, les blocs et le béton standard, tandis que SDS-max accepte des diamètres plus grands et des travaux de renforcement plus lourds. Une tête en carbure à trois couteaux se centre plus rapidement sur les surfaces inégales et réduit le déplacement qui ruine la position du trou sur un mur rugueux.
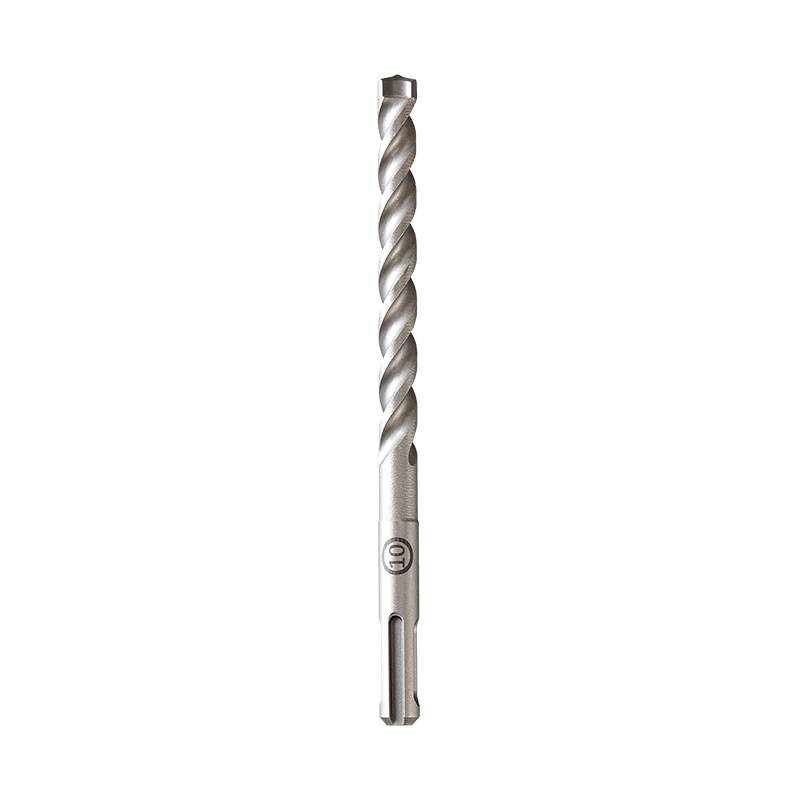 Foret à percussion à pointe de carbure SDS-3-Cutter personnalisé pour la maçonnerie Un foret de maçonnerie avec une pointe en carbure à trois couteaux et un corps en chrome-vanadium trempé, destiné au perçage de briques, de béton et de pierres de plusieurs tailles. Voir le produit →
La géométrie des pointes, le nombre de cannelures et le standard de la tige comptent autant que le matériau de base, alors gardez une référence pour types de forets et leurs utilisations à côté de vos spécifications matérielles lorsque vous rédigez un brief d’achat.
La plupart des erreurs de spécification que nous voyons dans les citations proviennent de quatre malentendus sur la composition réelle d'un mors.
La dureté rouge est la température à laquelle un tranchant se ramollit et cesse de couper proprement. Le HSS M2 maintient son avantage à environ 540-600 C, les qualités de cobalt le poussent à environ 600-650 C, et le carbure continue de couper bien au-delà, ce qui est la seule raison pour laquelle le cobalt et le carbure existent en tant que niveaux de prix distincts.
Dans l'acier inoxydable 304, le cobalt M35 renvoie généralement environ trois fois plus de trous que le HSS M2, et la géométrie à pointe de carbure revient plus de cinq fois, suffisamment pour réduire le coût par trou même si le prix unitaire est plus élevé.
L'arithmétique est simple. Un foret HSS M2 à 3,00 $ qui produit 20 trous coûte 0,15 $ par trou. Un trépan au cobalt à 7,50 $ qui produit 60 trous coûte 0,125 $ par trou, et il supprime également deux changements de trépan du quart de travail de l'opérateur. Sur une cellule perçant 600 trous en acier inoxydable par jour, cette différence supprime environ 20 changements d'outils chaque jour.
Une spécification de foret n'est complète que lorsqu'elle nomme la pièce à usiner, le trou, la machine, la durée de vie prévue et la méthode de vérification. Toute autre solution laisse le choix du matériau à l'hypothèse de votre fournisseur.
Les fournisseurs qui construisent des éléments pour les programmes OEM apprécient généralement ce niveau de détail, car cela supprime les arguments plus tard. Zhejiang URUS Tools Co., Ltd., qui fabrique des forets, des pinces et des ensembles d'outils à main à Jiashan, dans le Zhejiang, sous la marque Bison, travaille sur des lignes de bois, de métal et de maçonnerie avec la certification ISO9001 : 2015, une désignation nationale d'entreprise de haute technologie et un laboratoire de tests de coopération TUV Rheinland créé en 2017. Les acheteurs préparant un dossier plus large peuvent partir de cet aperçu de mèches de coupe pour perceuses : types, matériaux et comment choisir .
Non. Le cobalt achète de la dureté et de la résistance à l’abrasion et cède en retour une certaine ténacité, à un prix deux à trois fois supérieur à son prix unitaire. Pour les travaux de bois, d'acier doux, d'aluminium et d'entretien général, HSS M2 est le meilleur choix économique. Le cobalt gagne sa prime lorsque la pièce à usiner est en acier inoxydable, en acier allié supérieur à environ 30 HRC ou en titane, ou lorsque la température des bords est le facteur limitant la durée de vie de l'outil.
Non. Le nitrure de titane est un revêtement d'environ 1 à 4 microns sur le même substrat HSS. Il réduit la friction, améliore le flux des copeaux et ralentit l'usure des flancs, mais l'acier de base détermine toujours la quantité de chaleur à laquelle le bord survit avant de se ramollir.
Carbure de tungstène. Le béton est percé avec impact, la pointe doit donc être un insert en carbure brasé monté dans une tige SDS-plus ou SDS-max. Les bords HSS et cobalt échouent rapidement sous cette combinaison de martelage et d'abrasion minérale.
Comparez le coût par trou pour une pièce, un diamètre et une vitesse fixes. Demandez des données de dureté, des chiffres de faux-rond, l'épaisseur du revêtement et un lot d'échantillons testés sur votre propre machine avant de passer une commande de conteneur, et conservez ce résultat de test attaché aux spécifications.
I. Introduction : Résoudre la tâche « impossible » L'expression « insérer une cheville carrée dans un trou rond » est un symbole universel...
LIRE LA SUITELe travail des métaux a toujours été la pierre angulaire du développement industriel, façonnant tout, des composants automobiles à un...
LIRE LA SUITE1. Que sont les pinces pour pompe à eau ? – L’outil flexible « polyvalent » Dans la fabrication industrielle moderne et la maintenance quotidienne...
LIRE LA SUITELa sélection des outils de coupe industriels appropriés est une décision critique qui a un impact direct sur l'efficacité de la fabrication...
LIRE LA SUITE
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, ville de Ganyao, ville de Jiashan, province du Zhejiang, Chine